Artykuł sponsorowany
Dlaczego ta sama dokumentacja daje różne wyniki na frezarce, tokarce i szlifierce CNC
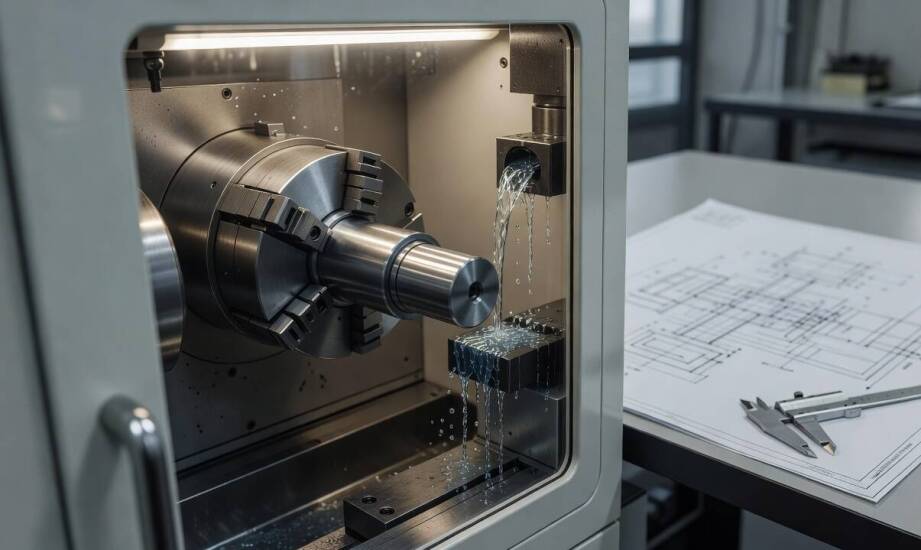
Ten sam rysunek techniczny wałka z gwintem i rowkiem poprzecznym trafia do sterowników tokarki oraz frezarki numerycznej. Po zakończeniu obróbki jeden detal mieści się w wąskiej tolerancji wymiarowej IT7, podczas gdy drugi wymaga dodatkowej korekty wykańczającej na szlifierce. Taka rozbieżność nie wynika z błędu samego kodu czy operatora. Różnice w uzyskanej dokładności dyktują podstawowe zasady działania poszczególnych urządzeń, ich sztywność oraz specyfika prowadzenia narzędzia skrawającego. Zrozumienie tych mechanizmów pozwala lepiej planować procesy produkcyjne w metalurgii.
Jak tokarka, frezarka i szlifierka kształtują geometrię detalu
Tokarka numeryczna obraca przedmiot obrabiany wokół własnej osi. Narzędzie skrawające porusza się w tym czasie liniowo w osiach X oraz Z. Ten proces sprawdza się przy tworzeniu powierzchni cylindrycznych, stożkowych i gwintów na elementach obrotowych. Frezarka działa odwrotnie, ponieważ utrzymuje metalowy blok nieruchomo, a wirujące narzędzie wieloostrzowe przemieszcza się w trzech osiach przestrzennych. Taka kinematyka umożliwia precyzyjną obróbkę płaskich powierzchni, głębokich kieszeni i złożonych konturów. Szlifierka z kolei wykorzystuje twardą tarczę ścierną do usuwania minimalnych warstw materiału. Technologia ta pozwala uzyskać chropowatość powierzchni na poziomie Ra 0,16–1,25 μm oraz klasę tolerancji IT5–IT8. Powyższe różnice w budowie urządzeń sprawiają, że identyczne parametry wejściowe generują zupełnie inne siły skrawania na każdej obrabiarce.
Konstrukcja urządzenia i dostępna liczba osi bezpośrednio warunkują liczbę koniecznych zamocowań. Standardowe maszyny cnc przeznaczone do toczenia operują zazwyczaj dwiema osiami i wymagają osobnego pozycjonowania dla detali asymetrycznych. Trzyosiowa frezarka często wymusza dwukrotne lub trzykrotne przestawienie przedmiotu, co nieuchronnie kumuluje błędy bazowania elementu. Urządzenia pięcioosiowe oraz wielozadaniowe centra tokarsko-frezarskie potrafią zredukować liczbę tych cykli do zaledwie jednego. Przekłada się to na wyższą powtarzalność wymiarową realizowanych detali. Szlifierka pracuje najczęściej w trybie płaskim lub wałkowym, koncentrując się wyłącznie na ostatecznym wygładzeniu powierzchni po wcześniejszej, bardziej agresywnej obróbce skrawaniem.
Sztywność maszyny a dobór procesu do geometrii detalu
Solidność odlewu ramy, jakość zastosowanych prowadnic liniowych oraz parametry wrzeciona decydują o skali drgań powstających podczas cięcia metalu. Wyjątkowo sztywna konstrukcja skutecznie tłumi niepożądane wibracje. Przekłada się to bezpośrednio na zachowanie ostrych krawędzi i stabilnych wymiarów nawet w przypadku głębokiego zbierania materiału. Prowadnice charakteryzujące się właściwym napięciem wstępnym ograniczają ryzyko mikroruchów wzdłuż pracujących osi. Wrzeciono o niskim biciu promieniowym zapobiega z kolei powstawaniu widocznej falistości na obrabianej płaszczyźnie. Zbyt słaba sztywność przy wykorzystaniu długich narzędzi lub frezowaniu cienkich ścianek generuje rezonans i odchyłki wymiarowe znacznie przekraczające założone tolerancje inżynieryjne.
Nowoczesne sterowanie numeryczne wyposażone w systemy pomiarowe oraz układ kompensacji błędów dba o utrzymanie powtarzalności procesu. Działa to skutecznie zarówno w krótkich seriach prototypowych, jak i podczas produkcji masowej. Zintegrowane sondy automatycznie weryfikują długość i średnicę narzędzia jeszcze przed rozpoczęciem pojedynczego cyklu. Sterownik na bieżąco koryguje fizyczne zużycie płytek skrawających oraz rozszerzalność termiczną elementów stalowych. Zaawansowana analityka maszyny utrzymuje różnice wymiarowe pomiędzy kolejnymi sztukami w granicach kilku mikrometrów, niezależnie od całkowitego czasu trwania zlecenia.
Działający w Chorzelowie Zakład Metalowy Ortyl wytwarza precyzyjne podzespoły dla sektora motoryzacyjnego, lotniczego oraz kolejowego. Przedsiębiorstwo funkcjonuje na rynku od 1967 roku, realizując zlecenia z wykorzystaniem przemysłowych obrabiarek numerycznych. Zgromadzone doświadczenie w obróbce elementów konstrukcyjnych do wagonów ułatwia technologom optymalny dobór procesu skrawania do specyficznej geometrii detalu oraz narzuconych tolerancji wykonawczych.
Ostateczny wybór konkretnej technologii obróbki metalu zależy ściśle od geometrii projektowanego detalu, przewidzianej tolerancji oraz całkowitej wielkości planowanej serii. Toczenie dominuje w przypadku elementów ściśle obrotowych, natomiast frezowanie pozostaje niezastąpione przy złożonych kształtach pryzmatycznych. Szlifowanie wkracza do procesu dopiero wtedy, gdy dokumentacja wymaga wyjątkowej gładkości lub najwyższej klasy dokładności. Dopasowanie właściwej kinematyki do wymogów rysunku technicznego wyraźnie ogranicza konieczną liczbę operacji pobocznych. Pozwala to wyeliminować zbędne błędy wynikające z wielokrotnego mocowania materiału w uchwytach i przyspiesza dostarczenie gotowych komponentów do montażu.
Kategorie artykułów
Polecane artykuły

Dlaczego dwa podobne aluminiowe numery domu starzeją się inaczej mimo tej samej grubości

Psychotrop w kontekście indywidualnego podejścia do pacjenta

Szerokie obrączki ślubne: co warto wiedzieć o ich trwałości i komforcie noszenia?
